-
E-Mail-Adresse
248693695@qq.com
-
Telefon
15268032526
-
Adresse
Lingang Industriepark, Shuangqiao Stadt, Dinghai Distrikt, Zhoushan, Zhejiang
Produktkategorien
Zhoushan Jingqi Maschinenbau Co., Ltd.
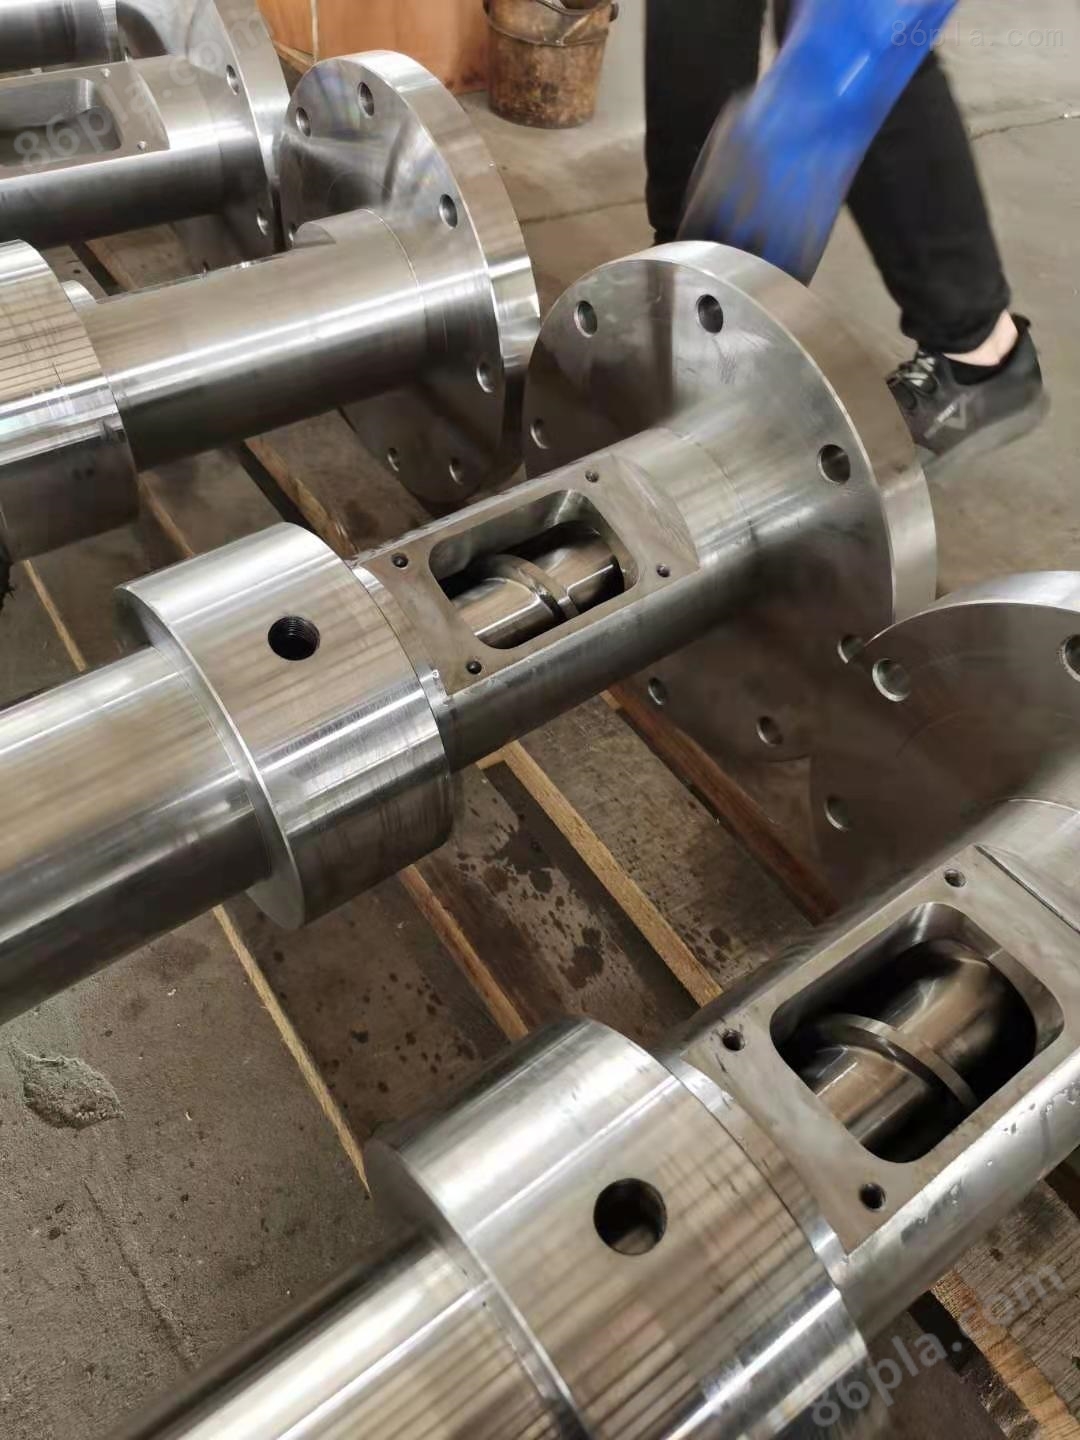
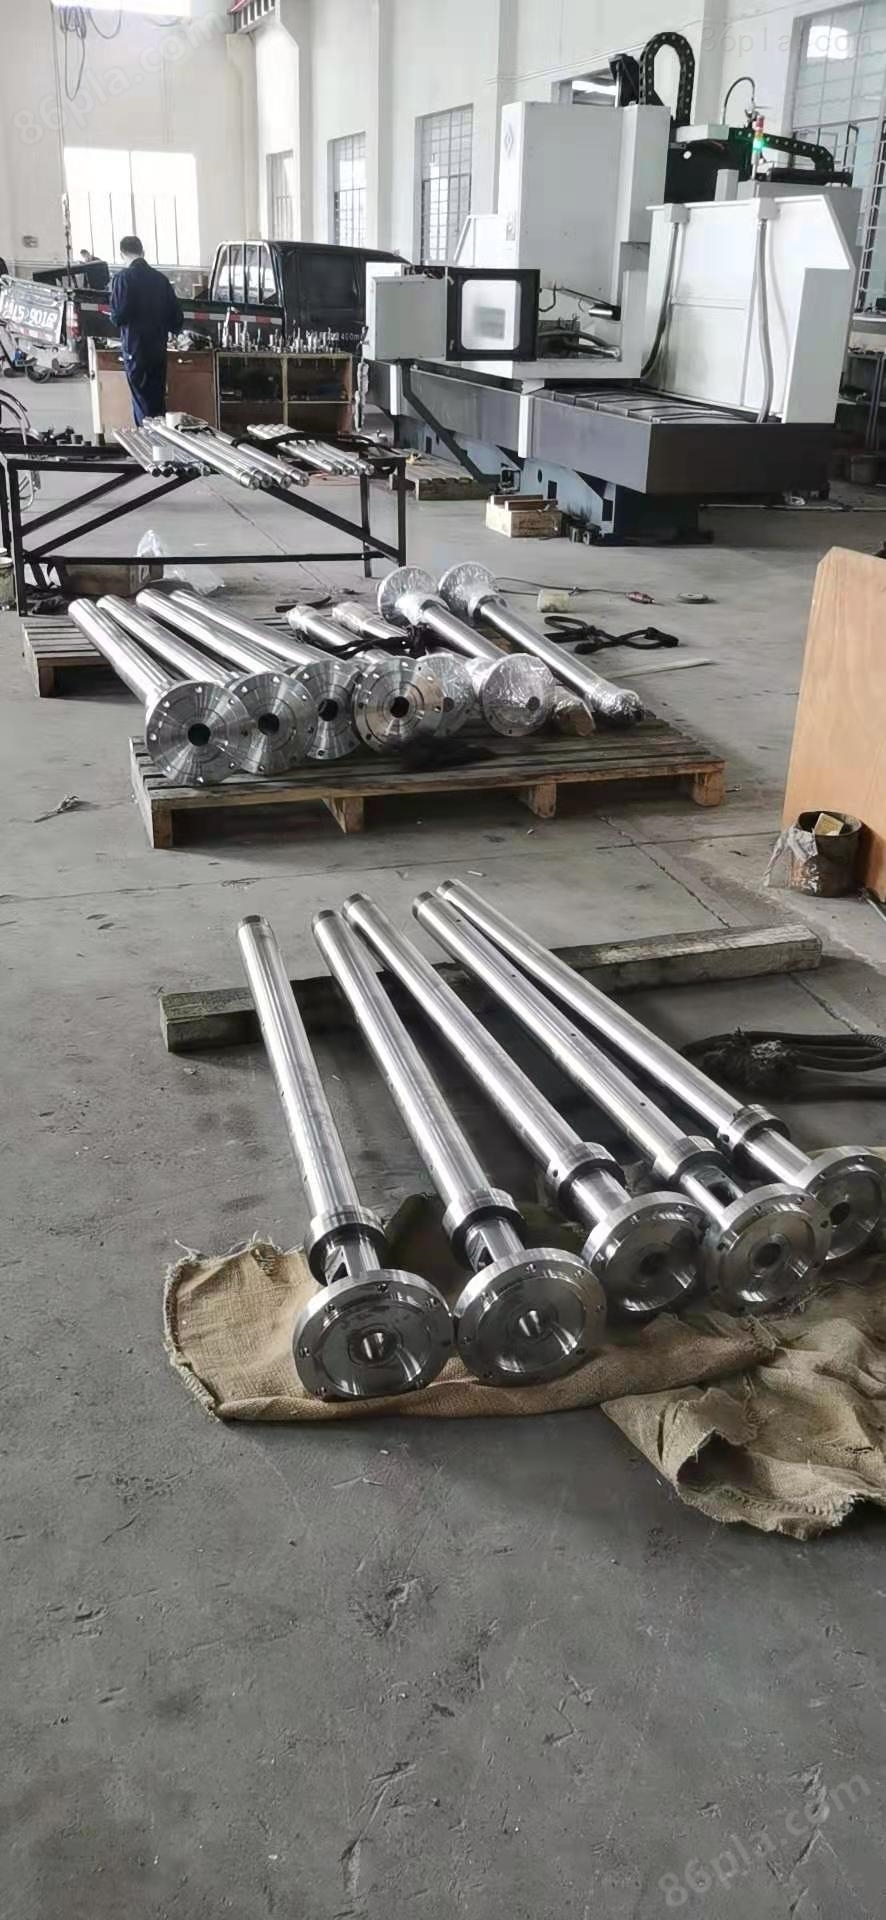
Mehrschichtige halogenfreie Extrusionszylinder
VerhandlungsfähigAktualisieren am01/12
- Modell
- Natur des Herstellers
- Hersteller
- Produktkategorie
- Ursprungsort
Übersicht
Mehrschichtige halogenfreie Extrusionszylinder Oberflächenhärte: HV≥900 Nitrid-Schichttiefe: 0,5-0,8 mm Oberfläche WC / Co Gesamtschweißen, kann effektiv verbessern die Verwendung von Schrauben
Produktdetails
Mehrschichtige halogenfreie ExtrusionszylinderHinweis:
1, die Schraubenherstellung sollte mit verschleißbeständigen, in einer hohen Temperatur Umgebung arbeiten, kleine Verformung der legierten Stahlherstellung, nach der Bearbeitung der Schraubenarbeitsfläche sollte verschleißbeständig sein, korrosionsbeständig sein, so dass der Schraubengewinde Teil durch Stickstoffbehandlung und eine harte Chromschicht mit einer Härte von 700-800 HV beschichtet werden sollte.
2, wenn Sie die Testmaschine leer drehen, beachten Sie, dass die Schraube nicht lange Zeit leer funktionieren kann; Bei der Inbetriebnahme der Testmaschine sollte die leere Betriebszeit mehr als 3 min sein.
3, das Entfernen der Schraube kann in der Regel die Schraube von hinten oder mit Werkzeugen herausziehen.
Nach der Reinigung der Schraube und der mit ihr verbundenen Teile sollten die Arbeitsflächen überprüft werden, ob es Kratzer und Reibungsschäden gibt. Bei leichten Wunden wird ein feines Sandtuch oder Ölstein verwendet.
5, wenn die Arbeitsfläche der Schraube stark verschleißt und die Narben tiefer sind, sollten Sie die Ursache der Schäden analysieren und Fehler beheben, um ein ähnliches Phänomen zu vermeiden, und dann die Verschleißnarben behandeln. Wenn die Schraube und der Zylinder verschleißt sind, sollte zuerst festgestellt werden, wie viel der Zusammenschluss der beiden Teile tatsächlich ist, wenn die Norm viel überschreitet, sollte die Schraube ersetzt werden.
Bei der Montage der Schraube sollte die Kombinationsfläche mit anderen Teilen mit einer Schicht Molybdendisulfid-hitzebeständigem Fett beschichtet werden, um die nächste Demontage zu erleichtern.
7, eine vorübergehend nicht verwendete Schraube, sollte nach der Oberflächenreinigung eine Schicht Schutzöl beschichtet, verpackt und an einer trockenen Belüftung aufgehängt werden.
Mehrschichtige halogenfreie ExtrusionszylinderReparatur Technik
Die innere Oberflächenhärte des Zylinders ist höher als die Schraube, und seine Beschädigung kommt später als die Schraube. Der Abfall des Zylinders besteht darin, dass der Innendurchmesser aufgrund des Zeitverschleißes erhöht wird. Die Reparaturmethode ist wie folgt:
1, aufgrund des Verschleißes des Durchmessers des Zylinders, wenn es eine bestimmte Nitrifizierungsschicht gibt, kann das Innere des Zylinders direkt zum Bohren und Schleifen glatt gemacht werden, auf eine neue Durchmessergröße geschliffen werden, und dann neue Schrauben nach diesem Durchmesser zusammengestellt werden.
2. Der Innendurchmesser der Zylinder wird durch die Bearbeitung von Wolframkarbidlegierungen mit einer Dicke von 1 bis 2 mm erneut gegossen und dann auf die Durchmessergröße verarbeitet.
3, im Allgemeinen ist der Gleichmäßigkeitssegment des Zylinders schneller verschleißt, kann dieser Abschnitt (5 ~ 7D lang) durch das Scharniersatz, dann mit einer nitrizierten Legierung Stahlhülle ausgestattet werden, der Innenbohrdurchmesser bezieht sich auf den Schraubendurchmesser und bleibt in der normalen Zusammenstellungslücke für die Bearbeitung.