-
E-Mail-Adresse
248693695@qq.com
-
Telefon
15268032526
-
Adresse
Lingang Industriepark, Shuangqiao Stadt, Dinghai Distrikt, Zhoushan, Zhejiang
Produktkategorien
Zhoushan Jingqi Maschinenbau Co., Ltd.
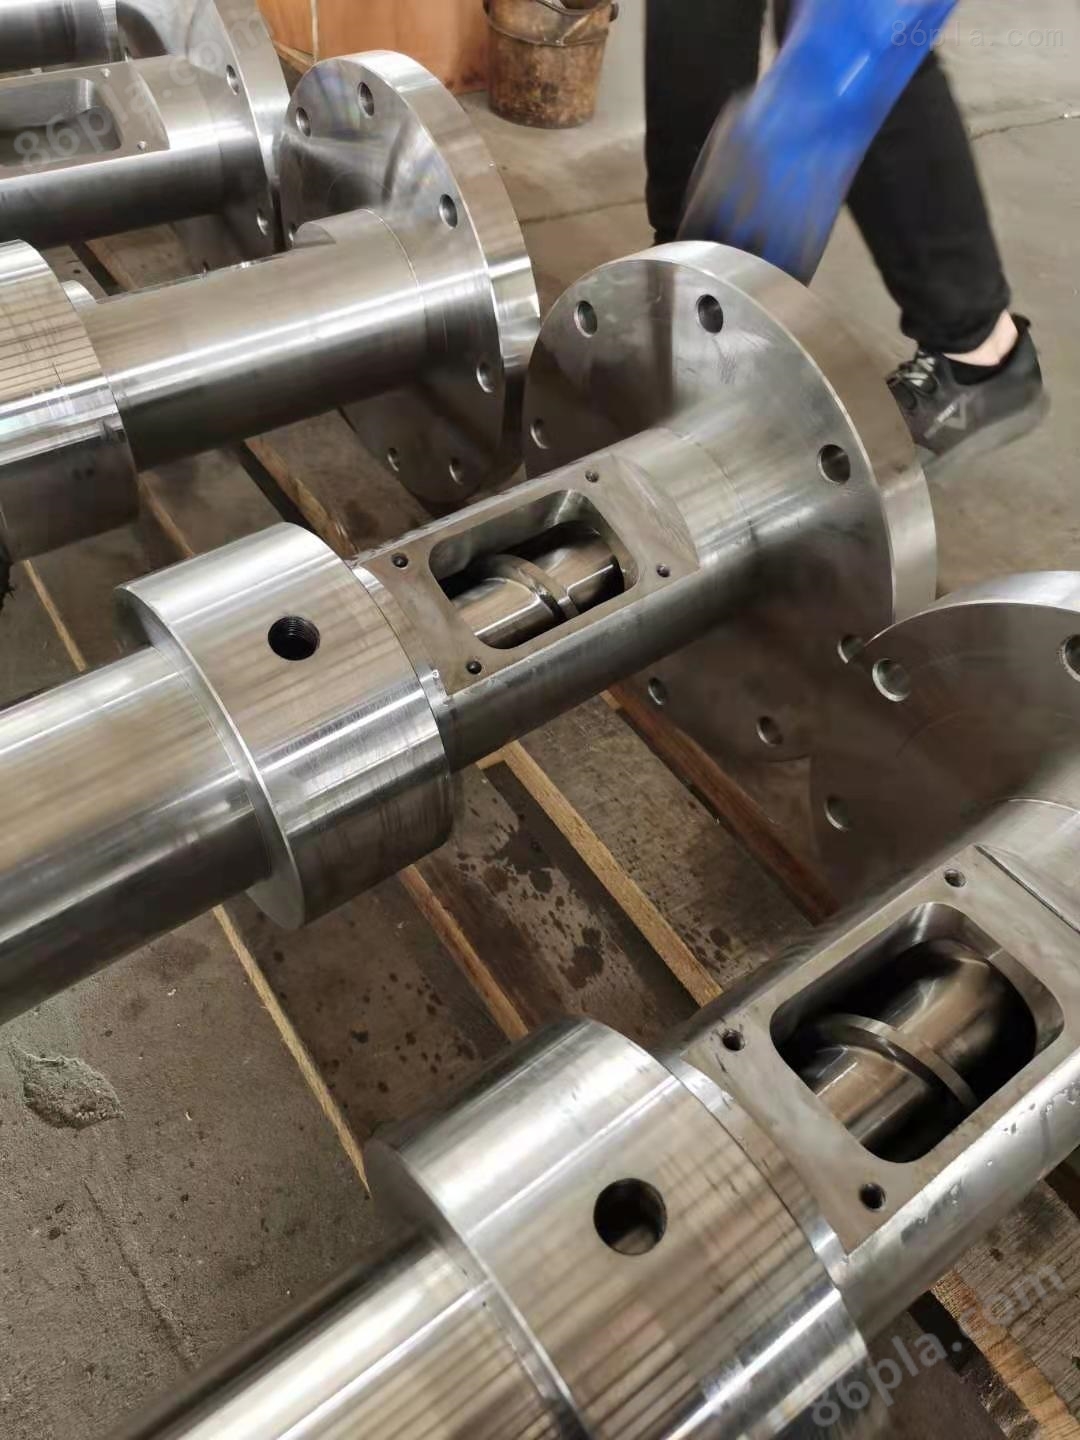
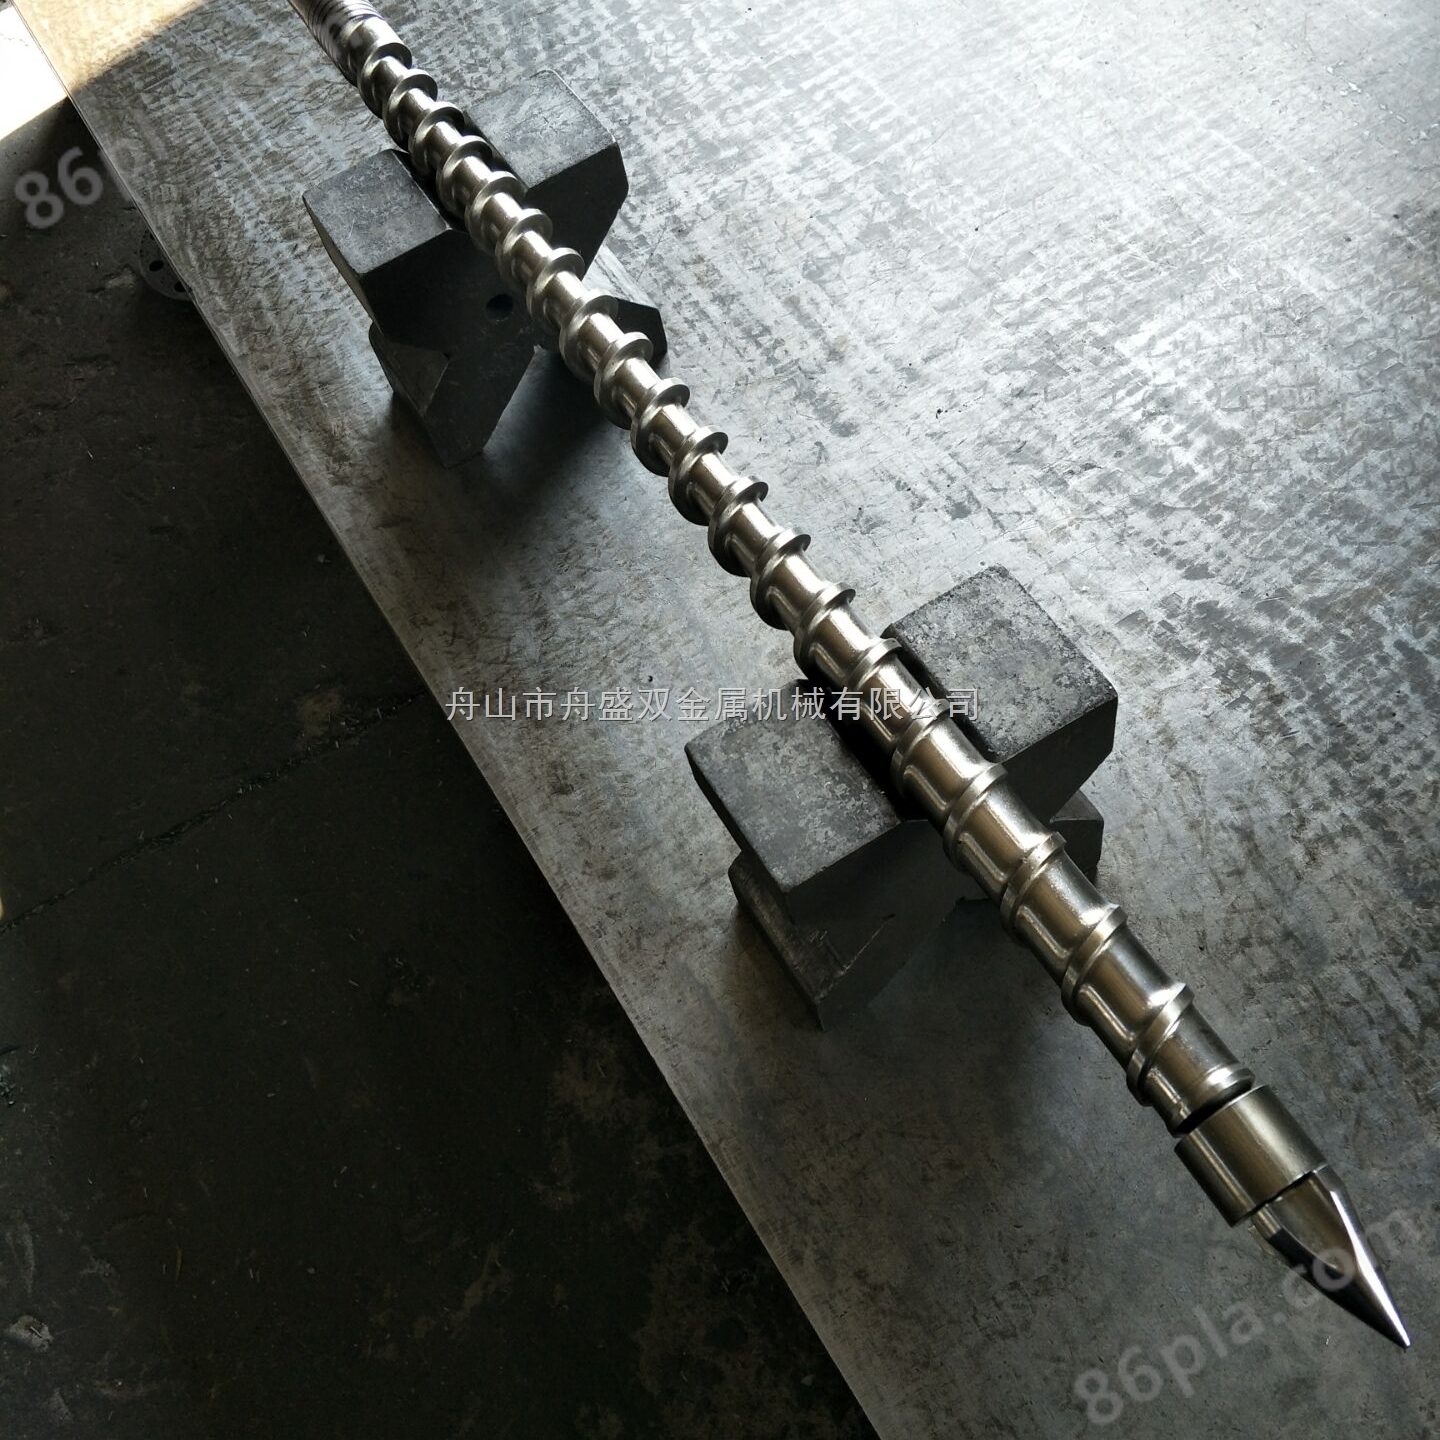
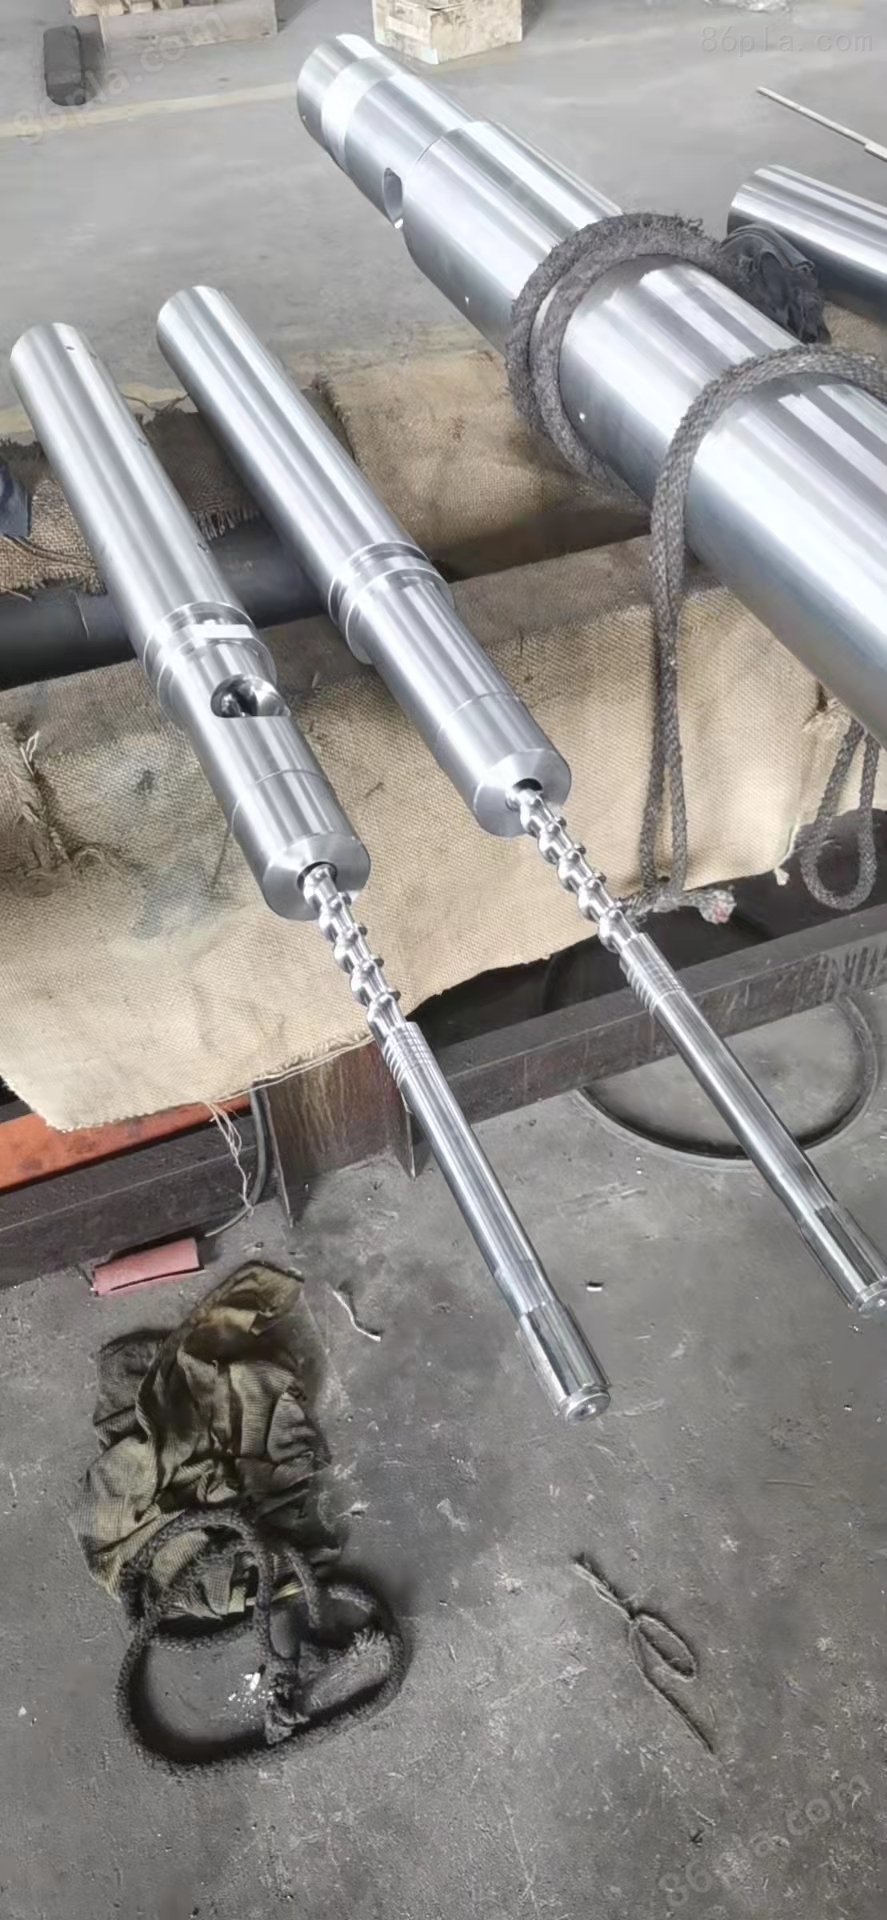
Mehrschichtige Bimetallschrauben
VerhandlungsfähigAktualisieren am01/12
- Modell
- Natur des Herstellers
- Hersteller
- Produktkategorie
- Ursprungsort
Übersicht
Mehrschichtige Bimetallschrauben verfügen über hohe Festigkeit, Korrosionsbeständigkeit, hohe Temperatur, Verschleißbeständigkeit, die Verwendung von mehr als der Hälfte der normalen Zylinderschrauben reduziert die Nutzungskosten und Arbeitskosten vieler Spritzgießmaschinen.
Produktdetails
Mehrschichtige BimetallschraubenHinweise bei der Reinigung:
Vorbereiten Sie sich auf Belüftungsbedingungen, da während der Verarbeitung Rauch entsteht.
② Drehen Sie die Schraube gleichmäßig und beheizen Sie die Oberfläche gleichmäßig, heizen Sie die Schraube nicht nur an einem bestimmten Punkt, sonst verursacht die Wärmespannung auf einer Seite eine Verzerrung der Schraube.
Die Schraubtemperatur darf nicht mehr als 400 ° C (einschließlich Gewinde) überschreiten, sonst wird die Schraubenhärte und die Verschleißfestigkeit verringert.
Bei der Behandlung des Rückkehrrings sollten Sie besonders vorsichtig sein, da die Wärmetemperatur des dünnwandigen Teils des Rückkehrrings schneller steigt.
SchraubenspindelPolieren Sie die Schraubenfläche mit Sandtuch (Sandkörnerklasse 240 bis 280).
Verbrennen Sie den Rest des Innengewindes (linker Gewinde) mit einer Flamme und waschen Sie den Gewinde mit einer Stahldrahtbürste *.
7. Wenn Sie den Schraubenkopf drehen, tragen Sie HSC-Öl auf. Andere Schmierstoffe oder Fette dürfen nicht verwendet werden, um Schraubengewinde zu schmieren. Diese Schmierstoffe reagieren bei hohen Temperaturen auf Koks und die übrigen Rückstände können den Schraubenkopf festhalten.
Vermeiden Sie, dass harte Gegenstände die Schraube treffen, so dass die Schraube Risse oder Bruche verursacht.
Bei Wartung, insbesondere bei beheizter WartungSchraubenspindelSie müssen eine Schutzmaske und eine Brille tragen.
Mehrschichtige BimetallschraubenWartung:
Mehrschichtige BimetallschraubenWartung:
1, der Zylinder erhöht den Durchmesser aufgrund des Verschleißes, wenn es eine bestimmte Nitrifizierungsschicht gibt, kann das Innere des Zylinders direkt zum Bohrschleifen verwendet werden, um eine neue Durchmessergröße zu erhalten, und dann eine neue Schraube nach dem neuen Durchmesser zu bauen.
2, durch die maschinelle Bearbeitung, Plastik-Extruder-Zylinder Innendurchmesser durch Reparatur neu gegossen Legierung, Dicke kontrolliert zwischen 1 ~ 2 mm, und dann die Fertigbearbeitung auf die erforderliche neue Größe.
3, in der Regel Zylinder Gleichstellung Abschnitt Verschleiß schneller als andere Positionen, kann die Gleichstellung Abschnitt Bohrung Finish, dann mit einer nitrizierter Legierung Stahlhülle, Innenbohrungsdurchmesser Bezug auf den Schraubendurchmesser, in der normalen Aufstellung Lücke bleiben, Bearbeitung Formulierung.
4. Beachten Sie, dass die Herstellung von Schrauben und Zylindern für Kunststoffextruder derzeit häufig verwendete Materialien für die Herstellung von Schrauben und Zylindern im Inland ist, es gibt 45, 40Cr und 38CrMoAIA, während die Herstellung von Schrauben und Zylindern in der Importextruder, der häufig verwendete Stahl aus Taiwanese 34CrAINi7 und CrMoV9 ist, und die Unterbrechungsfestigkeit seines Materials beträgt etwa 900MPa. Nach der Stickstoffinfiltration-Behandlung hat es eine gute Verschleißbeständigkeit und eine gute Korrosionsbeständigkeit mit einer Härte von über 1000 HV.