-
E-Mail-Adresse
webmaster@rxjd.com
-
Telefon
13801568566
-
Adresse
China
Produktkategorien
Zhangjiagang Nishin Mechanical & Electric Co., Ltd.
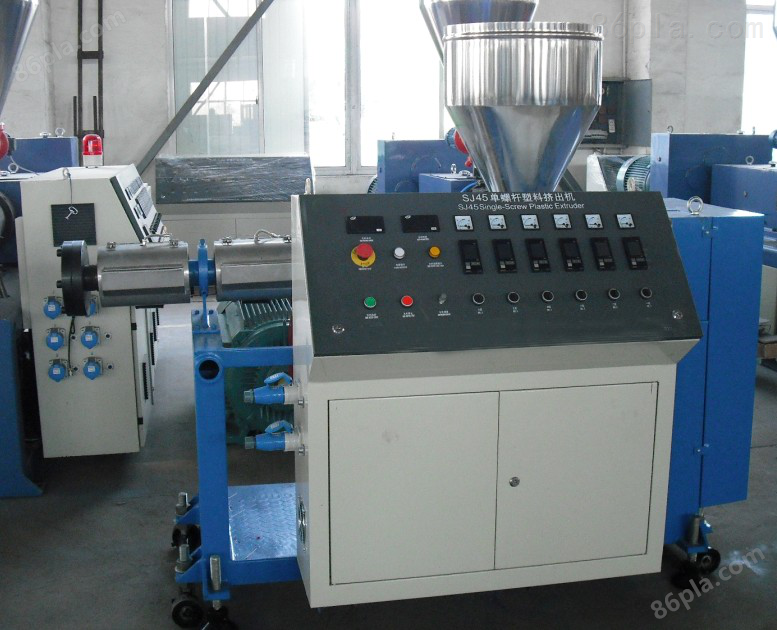
Multifunktionale PVC-Extrusionsproduktionsanlagen
VerhandlungsfähigAktualisieren am01/12
- Modell
- Natur des Herstellers
- Hersteller
- Produktkategorie
- Ursprungsort
Übersicht
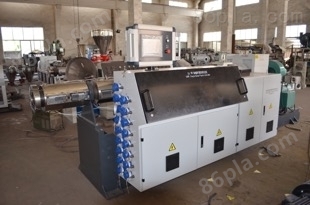
Multifunktionale PVC-Extrusionsproduktionsanlagen Zuverlässiges zweistöckiges Schraubenkern-Außen-Kreislauf-Temperaturregelsystem gewährleistet die Herstellung von hochwertigen UPVC-Rohren in verschiedenen Rezepturen
Produktdetails
Einführung in die Multifunktions-PVC-Extrusionsproduktion:
Durchführen Sie alle oben genannten Verfahren mit einem Zylinder mit einer Schraube und einer Spirale. Das Kunststoffpartikel gelangt durch den Behälter am einen Ende des Zylinders in den Zylinder und wird dann über die Schraube zum anderen Ende des Zylinders transportiert. Um ausreichenden Druck zu erzielen, verringert sich die Tiefe des Gewindes auf der Schraube mit zunehmendem Abstand zum Behälter. Die äußere Erwärmung sowie die innere Wärme, die durch Reibung in Kunststoffen und Schrauben erzeugt wird, macht den Kunststoff weich und schmelzt. Verschiedene Polymere und verschiedene Anwendungen, die Konstruktionsanforderungen für Kunststoff-Extruder sind oft auch unterschiedlich. Viele Optionen umfassen Ablauföffnungen, mehrere Zulauföffnungen, eine spezielle Mischung entlang der Schraube, die Kühlung und Erwärmung der Schmelze oder keine externe Wärmequelle (isolierte Kunststoffextruder), die relative Größe des Spalts zwischen Schraube und Zylinder sowie die Anzahl der Schrauben usw.
Multifunktionale PVC-ExtrusionsproduktionsanlagenBetrieb:
Durchführen Sie alle oben genannten Verfahren mit einem Zylinder mit einer Schraube und einer Spirale. Das Kunststoffpartikel gelangt durch den Behälter am einen Ende des Zylinders in den Zylinder und wird dann über die Schraube zum anderen Ende des Zylinders transportiert. Um ausreichenden Druck zu erzielen, verringert sich die Tiefe des Gewindes auf der Schraube mit zunehmendem Abstand zum Behälter. Die äußere Erwärmung sowie die innere Wärme, die durch Reibung in Kunststoffen und Schrauben erzeugt wird, macht den Kunststoff weich und schmelzt. Verschiedene Polymere und verschiedene Anwendungen, die Konstruktionsanforderungen für Kunststoff-Extruder sind oft auch unterschiedlich. Viele Optionen umfassen Ablauföffnungen, mehrere Zulauföffnungen, eine spezielle Mischung entlang der Schraube, die Kühlung und Erwärmung der Schmelze oder keine externe Wärmequelle (isolierte Kunststoffextruder), die relative Größe des Spalts zwischen Schraube und Zylinder sowie die Anzahl der Schrauben usw.
Multifunktionale PVC-ExtrusionsproduktionsanlagenBetrieb:
1. Fahren
1. Nach der konstanten Temperatur können Sie fahren, vor dem Fahren sollten die Maschinenkopfe und Extruderflansche noch einmal festgeschraubt werden, um den Unterschied zwischen den Schrauben und der Wärmeausdehnung der Maschinenkopfe zu beseitigen, die Reihenfolge der Schrauben ist diagonal festgeschraubt, die Kraft ist gleichmäßig. Wenn Sie die Flanschmutter festlegen, müssen Sie die Umgebung entspannt und gleichmäßig festlegen, sonst müssen Sie Laufmittel verwenden.
2. Fahren, klicken Sie auf die Schaltfläche "Fahren bereit", anschließend auf die Schaltfläche "Fahren" und drehen Sie dann langsam den Drehzahleinstellungsknopf, die Drehzahl der Schraube wird langsam gestartet. Anschließend beschleunigen und gleichzeitig kleine Mengen auffüllen. Beachten Sie beim Aufladen die angegebenen Änderungen des Host-Stromzählers und verschiedener Anzeigekopfe genau. Das Drehmoment der Schraube darf das rote Zeichen nicht überschreiten (in der Regel ist die Drehmomenttabelle 65% -75%). Bevor das Kunststoffprofil extrudiert wird, darf niemand direkt vor der Mundform stehen, um Verletzungen aufgrund von Schraubenzerbrechungen oder feuchtem Schaumen der Rohstoffe zu verhindern. Nachdem der Kunststoff aus der Maschinenkopfmühle extrudiert wurde, muss der Extrud langsam abgekühlt und an die Zugvorrichtungen und die Formgebung geführt und diese eingeschaltet werden. Dann entsprechend den angegebenen Werten des Steuergerätes und den Anforderungen an das Extrusionsprodukt. Die Teile werden entsprechend angepasst, um den gesamten Extrusionsvorgang in den normalen Zustand zu bringen. Und nach Bedarf zufügen, die Doppelschrauben-Extruder mit einem Dosierzuführer gleichmäßig und gleichmäßig zufügen.
3. Wenn die Mündungsform gleichmäßig und gut geformt ist, kann ein Traktormodell durchgeführt werden. Die Beurteilung des Grades der Plastifizierung muss von Erfahrung abhängen, kann in der Regel auf der Grundlage des Aussehens des Extrudiermaterials beurteilt werden, das heißt, die Oberfläche hat Glanz, keine Verunreinigungen, keinen Schaum, Cox und Verfärbung, mit der Hand, das Extrudiermaterial zu einem gewissen Grad zu verdrängen, ohne Spritze, Risse zu erscheinen, eine gewisse Elastizität, an diesem Zeitpunkt zeigt, dass das Material gut plastifiziert ist. Bei schlechter Plastifizierung können die Schraubendrehzahl, die Zylinder- und die Maschinenkopftemperatur angemessen angepasst werden, bis die Anforderungen erfüllt sind.
4. PVC-Abflussrohrextruder im Extrusionsproduktionsprozess sollte regelmäßig nach den Prozessanforderungen überprüft werden, ob die verschiedenen Prozessparameter normal sind, und das Prozessprotokollblatt ausfüllen. Überprüfen Sie die Qualität der Profilprodukte nach den Qualitätskontrollstandards, um Probleme rechtzeitig zu lösen.
2. Parkplatz
1. Stoppen Sie die Füllung, den Kunststoff in der Extrusionsmaschine zu extrudieren, wenn Sie die Schraube freilegen, schalten Sie den Zylinder und den Kopf aus und stoppen Sie die Erwärmung.
2. Schalten Sie den Extruder und die Zusatzmaschine aus, damit die Schraube und die Zusatzmaschine nicht mehr funktionieren.
3. Öffnen Sie den Kopfflansch und demontieren Sie den Kopf. Reinigen Sie die porösen Platten und die Teile des Maschinenkopfes. Bei der Reinigung, um Schäden an der Oberfläche im Kopf zu verhindern, werden die Reststoffe im Kopf durch die Reinigung von Stahllöchern und Stahlplätzen angewendet, dann wird der Plastik, der am Kopf klebt, mit Schleifpapier entfernt und mit Öl oder Silikonöl beschichtet.
4. Reinigung der Schraube und des Zylinders, nach dem Entfernen des Kopfes, starten Sie den Host neu, fügen Sie das Parkenmaterial (oder das Bruchmaterial) hinzu, waschen Sie die Schraube und den Zylinder und wählen Sie die Schraube mit einer niedrigen Geschwindigkeit (etwa sr / min), um den Verschleiß zu reduzieren. Nach dem Ausführen des Pulverforms* kann die Druckluft wiederholt aus der Zufuhröffnung und der Abluftöffnung zurückbleibende Partikel und Pulver geblasen werden, bis es keine Rückstände in der Zylinder gibt, senken Sie die Drehzahl der Schraube auf Null, stoppen Sie den Extruder und schließen Sie die Gesamtstromversorgung und das Gesamtventil für kaltes Wasser.
5. Sicherheitsprojekte, die beim Extrudieren beachtet werden sollten, sind: Elektrizität, Wärme, mechanische Drehung und Handling und Entlastung schwerer Teile. Die Werkstatt der PVC-Ablaufrohreextruder muss mit Hebegeräten ausgestattet sein, um schwere Teile wie den Maschinenkopf, die Schraube und andere zu demontieren, um die sichere Produktion zu gewährleisten.