


09,17,2026 4Ansichten
Mit der allmählichen Reifung von Prozessen wie sprühfreie Materialien, Formschmuck und Formschmuck verändert sich der traditionelle Fertigungsweg der "Spritzgießen nach der Oberflächenbehandlung".Diese Veränderung ist erstmals im Bereich der Automobilindustrie zu erkennen.
In der Vergangenheit, Frontgitter, Säulenplatten, Rückspiegel Gehäuse und andere Außenteile nach dem Spritzgießen abgeschlossen, müssen oft auch durch mehrere Nachbehandlungsprozesse wie Schleifen, Sprühen, Härten;Heute beginnt ein Teil der Oberflächeneffekte in der Formphase zu erzielen.
Nehmen wir zum Beispiel PUR (Polyurethan) -Spritzverformung: Nach dem Spritzgießen des Substrats wird die zweite PUR-Beschichtung direkt auf die Kunststoffoberfläche eingespritzt. Nach der Aushärtung wird das geformte Teil mit seiner eigenen Beschichtung entfernt und es wird keine Spritzverformung mehr erforderlich. So integrieren Sie die Dekorationsschichten in die Fertigstellung der Spritzgießphase,Sie reduzieren die Verschwendung bei der anschließenden Bearbeitung und verkürzen den Lieferzyklus.

Die Veränderung des Produktionswegs der Automobiläußere ist jedoch nur eine Miniatur der Veränderungen in der Industrie.Der Trend zur „Sammlung“ der Nachfolgeprozesse hat ruhig begonnen.Immer mehr Fertigungsunternehmen beginnen, über die Möglichkeit der Integration von Hinterprozessen nachzudenkenDie Oberflächendekoration, die Integration von Einbettungen und die Multi-Component-Montage sind die drei typischen Richtungen des Hintergrundprozesses, die zuerst zur Verbindung mit dem Spritzgießen werden.
Drei Arten von Nachfolgeprozessen, die in die Spritzgusslinie eingebunden sind
Oberflächendekoration, Einbettungsintegration, Mehrteilmontage, die einst eigenständig nach dem Spritzgießen bestanden, werden heute vertikal in die Spritzgießverbindung integriertDer Kern dieser Veränderung besteht nicht darin, einfach einen Prozess zu reduzieren, sondern mehr Produktfunktionen in einem Formprozess zu ermöglichen, wodurch die Folge der Umsetzung, Montage und Wiederholung reduziert wird.
Wenn sich die Lieferung von Spritzgießteilen von einzelnen Formteilen bis hin zu Teilen mit höherer Fertigstellung und sogar Fertigprodukten erstreckt, ändert sich natürlich auch die Nachfrage nach Spritzgießmaschinen. Früher gelten die Anforderungen "schnell gespielt", "stabil gespielt" und "gut gespielt", aber auf dieser GrundlageAuch "Multi-Power" wird auf die Bedarfsliste aufgenommen。
vonEin-Maschine-zu-IntegrationsprogrammDie Antwort des Schools
Wenn der Nachfolgeprozess kontinuierlich integriert wird, braucht der Kunde nicht mehr nur eine Spritzgießmaschine, die stabil formt, sondern eine Reihe von Fähigkeiten, die das gesamte Produkt auf einmal formt. Und das ist genau das, was der Schau immer getan hat –Sie beschränken sich nicht auf die Rolle eines Ausrüstungslieferanten, sondern integrieren Geräte, Prozesse und Automatisierungsfähigkeiten rund um das Ziel der „Fertigproduktlieferung“。
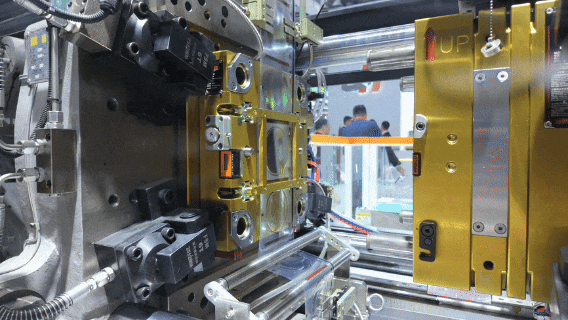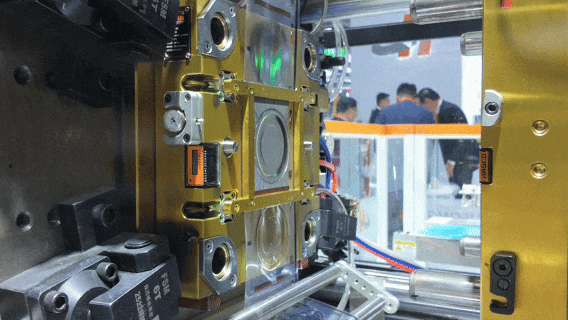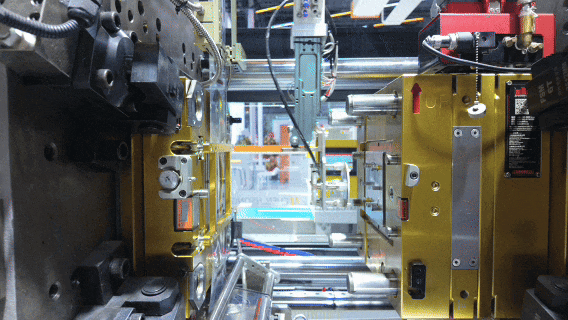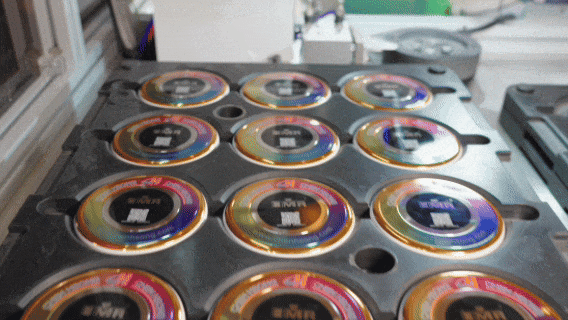
Der IMR-Prozess hat ein kurzes Überdruckfenster, und die Übertragung des Musters von der Folie auf die Kunststoffoberfläche erfolgt nur wenige Sekunden vor dem Formöffnen, wobei Spritzgießen, Druckbehebung und Trägerausbreibung nahezu synchron abgeschlossen sind. Dies erfordert eine Kontrolle des Einspritzdrucks und der Formkraft auf Millisekundengenauigkeit, und jede geringfügige Verschiebung oder Druckschwankung kann direkt zu einer Reproduktion des Musters, einer Randverschwimmung oder sogar zu einem Überdruckfehler führen. Darüber hinaus werden die Dekorschichten von IMR nach dem Überdruck direkt an die Produktoberfläche ausgesetzt und die Sauberkeit der Formumgebung ist ebenso wichtig.
SPARK AE Spritzgießmaschine × IMR

Produktionsprozess
Produktinformationen
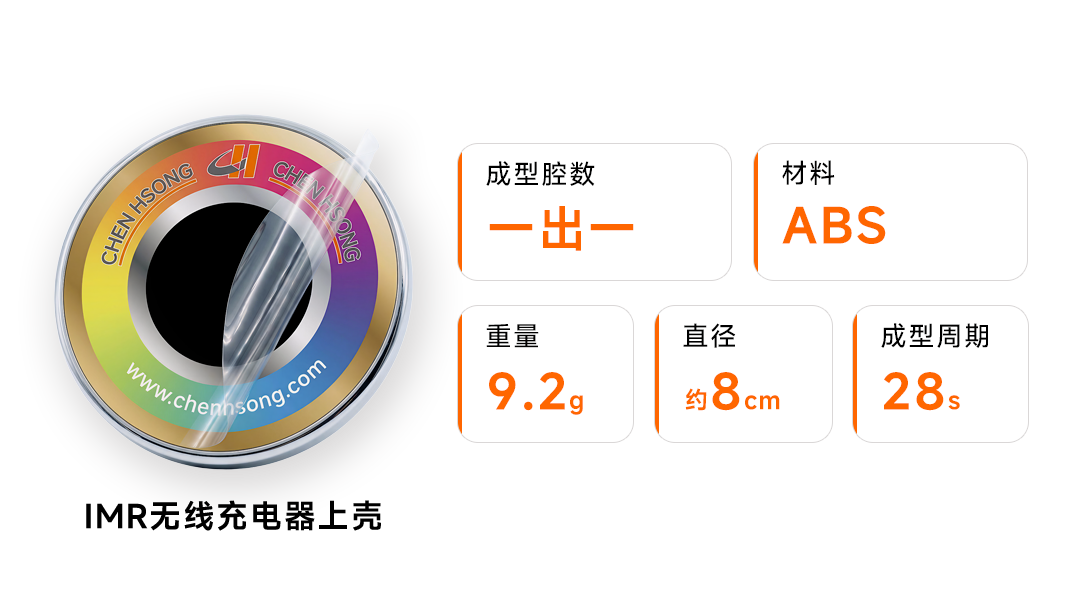
Highlights des Programms
1. Wiederholungsgenauigkeit ± 0,01 mmUm sicherzustellen, dass die physikalische Form des Trägerfilms im Druckmoment konstant bleibt und die Abfallrate durch die Verschiebung des Films effektiv vermieden wird;
2. Millisekunden DruckreaktionNach der Echtzeit-Korrekturkurve der gedruckten Rückkopplung des Films werden Druckschwankungen während des Transformationsprozesses auf ein Minimum gedrückt, um sicherzustellen, dass die Rande des Musters klar sind;
3. 震雄SPARK AEVoll elektrische KonfigurationVermeiden Sie die Möglichkeit der Verschmutzung mit Hydraulikölnebel und sichern Sie, dass die Überdruckfläche fehlerfrei ist.
Teil 02
IML-Prozesslösungen
Oberflächendekoration nach vorne
Oberflächendekoration nach vorne
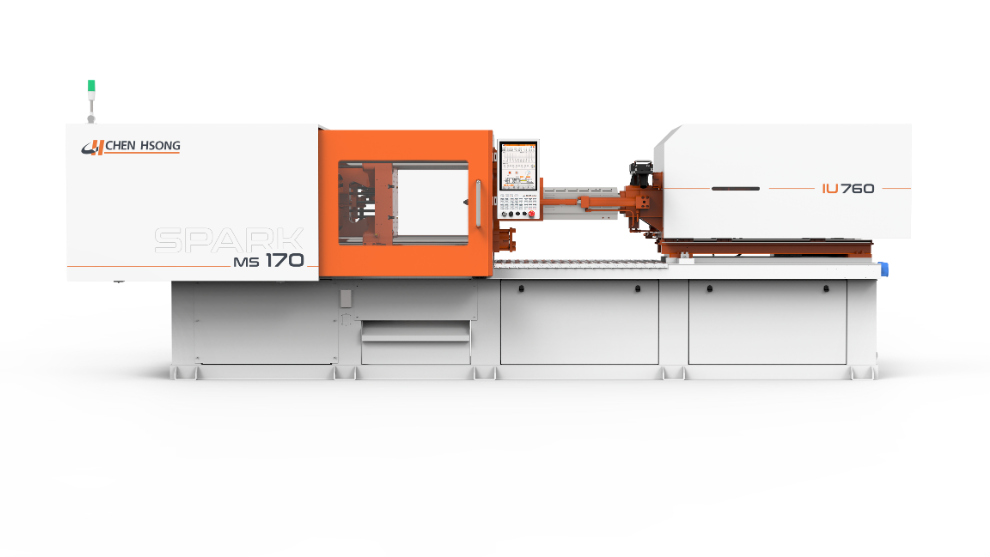
IML-Positionierung der Membran,FormKonstruktion, Automatisierung sowie Spritz- und Temperaturstabilität stellen hohe Anforderungen. Spritzgießgeräte müssen mit einem automatisierten Filmfördersystem undRoboterhandHelfen Sie der Folie, Dekoration und Formgebung in der Form zu beenden, um den Dekorationsprozess der anschließenden Beschichtung, Siebdruck und andere zu reduzieren. Ob die Positionierung der Membran genau ist, ob die Spritzgeschwindigkeitskurve glatt ist, ob der Druckwechsel rechtzeitig ist und ob die Formtemperatur gleichmäßig ist, beeinflusst die endgültige Aussehen des Produkts.
SPARK MS elektrische Spritzgießmaschine × IML
Produktionsprozess

Produktinformationen

Highlights des Programms
1. Ausrüstung für 90 bis 1700 Tonnen SchließkraftDie große Schablonenkonstruktion passt sich an den für IML erforderlichen größeren Öffnungsprozess und den Förderraum an, um die Produktionsanforderungen von kleinen Teilen bis zu großen Außenteilen abzudecken;
2. Wiederholte Positionierungsgenauigkeitssteuerung auf der Ebene von ± 0,01 mmLassen Sie jede Bewegung an ihrer Stelle bleiben;
3. Stabile Injektion mit hoher Geschwindigkeit von 160 mm/sLassen Sie die Schmelze glatt füllen, um zu vermeiden, dass die Folie gespritzt wird;
4. iChen ™ AI Molder Intelligente ReferenzsteuerungAutomatische Korrektur und Optimierung der Formparameter, Verringerung der variablen Störungen der manuellen Modellierung.
Teil 03
Embedded Forming-Lösung
Montage nach vorne
Embedded Forming-Lösung
Montage nach vorne
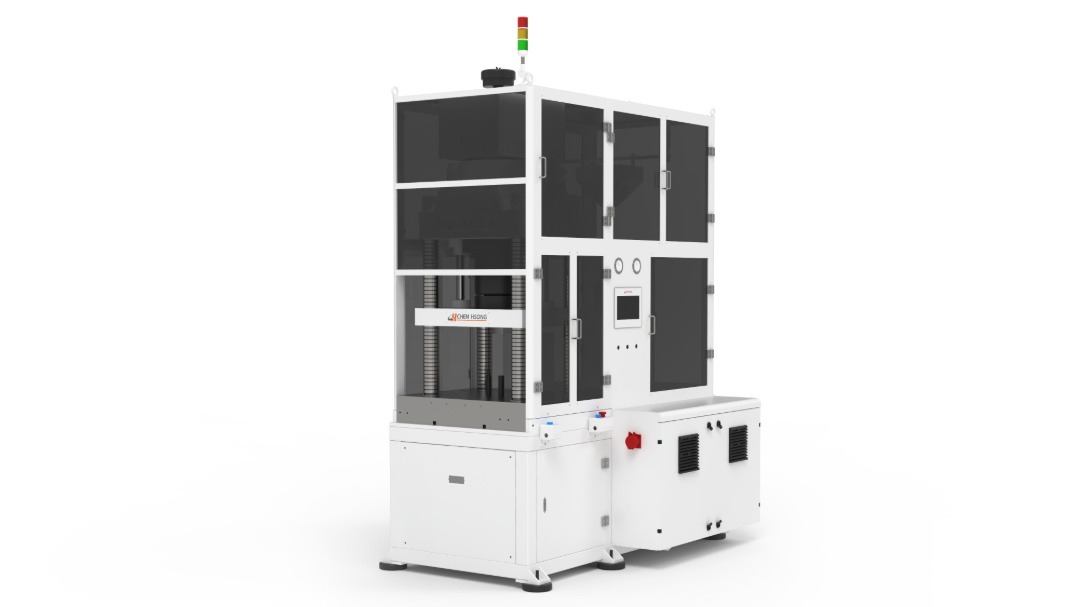
Der Schwierigkeitspunkt bei der Integrationsformung besteht in der Balance zwischen Kraft, Präzision und Effizienz. Metalleinbettungen, elektronische Komponenten, Drahtbündel, Dichtungsstrukturen, diese bedeckten Objekte sind oft präzise und zerbrechlich, kleine Abweichungen bei der Formgebung, sofortiger Stoß bei der Formgebung, Schwankungen des Druckausgangs können zu einer Verschiebung der Einbettung, einem Bruch der Spule und einer falschen Abdeckung führen.
Vertikale Formmaschinen der H-Serie × Embedded Forming
Produktionsprozess

Produktinformationen

Highlights des Programms
1. Hohe Steifigkeit des Körpers, kleine Formspalte und ausgezeichnete Beständigkeit gegen PartikulationStellen Sie sicher, dass der Schieber bei hohen Geschwindigkeitsbewegungen immer vertikal bleibt, um Abweichungen durch Neigungen zu vermeiden;
2. Mikron-geschlossene RegelungSelbst bei der Formung mit Krankheitsgeschwindigkeit kann die feine Spule immer noch präzise bedeckt werden, um den Bruch und die Exzentrizität effektiv zu verhindern und sicherzustellen, dass die Betriebsrate des Programms höher als 99,6% ist;
3. Effiziente FormgebungTeile der Struktur, die ursprünglich anschließend geschweißt, vernittet oder verklebt werden müssen, können nach vorne in die Form verschieben werden.
Teil 04
In-Form-Montage-Lösung
Mehrteilmontage nach vorne
Bei Mehrkomponentenprodukten entsteht die Fertigungskomplexität oft nicht nur durch die Formung einzelner Teile, sondern auch durch die anschließende Montage. Wenn die Anzahl der Komponenten steigt, steigen auch die Montagestationen, die Umdrehungszahlen und die Positionsversammlung, und Größe- und Positionsfehler können sich in mehreren Prozessen ansammeln.
Elektrische Spritzgießmaschine SPARK EH × In-Form-Montage

Produktionsprozess

Produktinformationen

Highlights des Programms
1. Flexible Kombination aus mehreren SchießstellenDie Formung mehrfarbiger Multi-Material-Produkte auf einmal verbessert die Produktivität und die Batch-Konsistenz erheblich;
2. Durch die Zusammenarbeit der Drehplattenform und der Drehwellenmechanik kann das Spritzgießen nach AbschlussFertigstellung des Produkts direkt in der Form, die Form ist fertiges ProduktKeine zusätzlichen Montageplätze erforderlich.
Die „Subtraktion“ des nachfolgenden Prozesses ist nicht das Verschwinden des Prozesses, sondern die Umschreibung der Produktionslogik. Wenn immer mehr Ablaufprozesse in die Formphase integriert werden, erweitert sich der Wert von Spritzgießgeräten von einer einzigen Formkapazität über Prozessintegration, Automatisierungssynergie und höhere Fertigstellung.Auch Chongqing orientiert sich um diesen Wandel und erweitert kontinuierlich die Kapazitätsgrenzen von Spritzgießeinrichtungen und integrierten Formlösungen.
Dieser Artikel wurde von einer Drittanbieterplattform wiedergegeben. Die Weiterleitung dieses Artikels dient dem Informationsaustausch zu erleichtern, es gibt keinen profitablen Zweck. Diese Meinung hat nichts mit dieser Position zu tun, unbestätigte Informationen dienen nur zur Information und sind keine Investitions- und Transaktionsgrundlagen. Wenn Sie keine Absicht haben, die Rechte der Medien oder des geistigen Eigentums einer Person zu verletzen, rufen Sie uns bitte an oder schreiben Sie uns eine Mitteilung, und wir werden sie zuerst bearbeiten.
Dieser Artikel wurde von einer Drittanbieterplattform wiedergegeben. Die Weiterleitung dieses Artikels dient dem Informationsaustausch zu erleichtern, es gibt keinen profitablen Zweck. Diese Meinung hat nichts mit dieser Position zu tun, unbestätigte Informationen dienen nur zur Information und sind keine Investitions- und Transaktionsgrundlagen. Wenn Sie keine Absicht haben, die Rechte der Medien oder des geistigen Eigentums einer Person zu verletzen, rufen Sie uns bitte an oder schreiben Sie uns eine Mitteilung, und wir werden sie zuerst bearbeiten.


